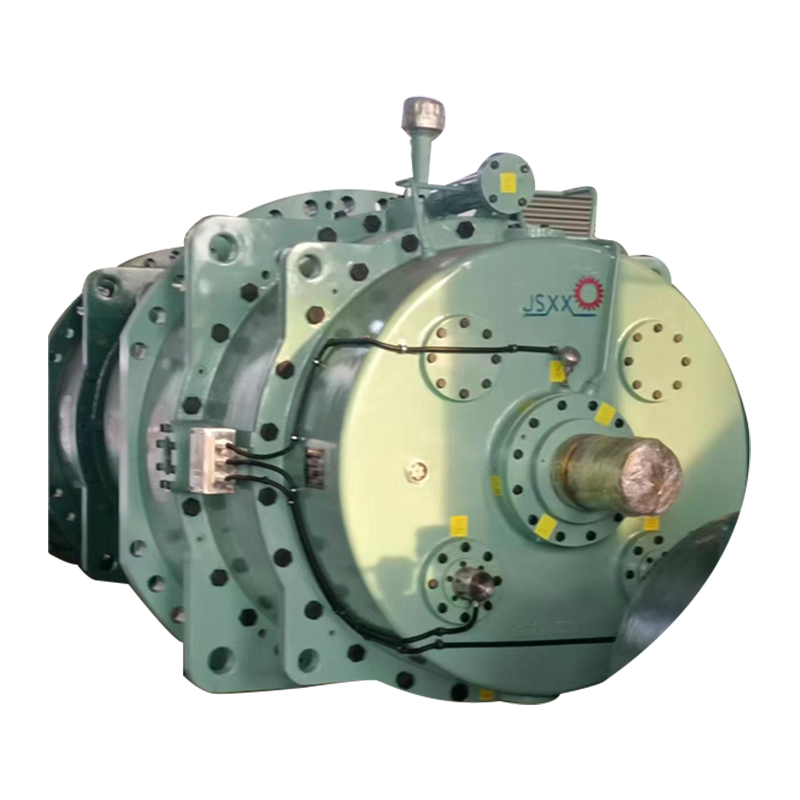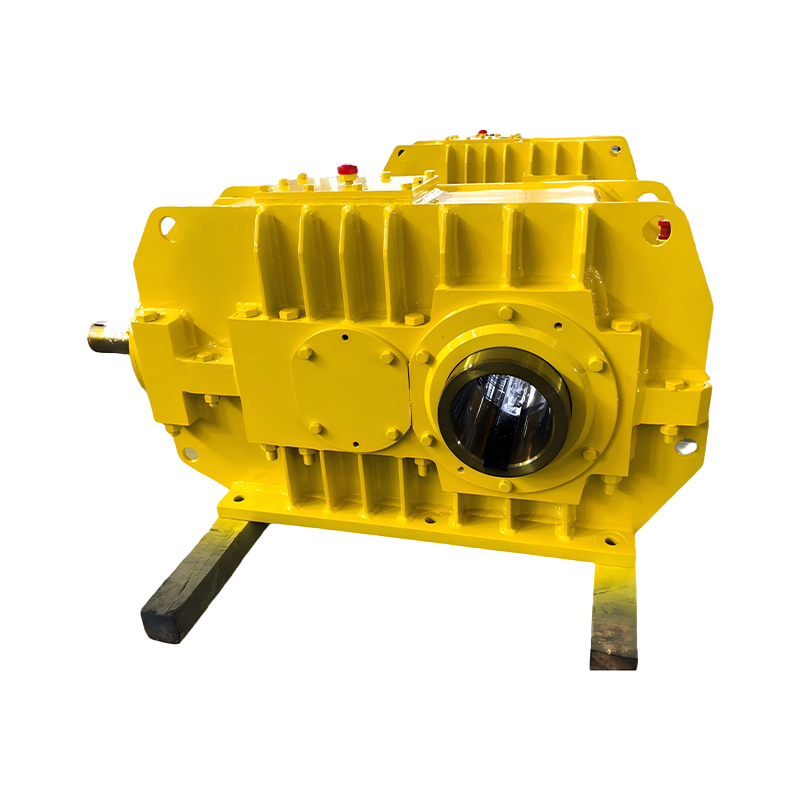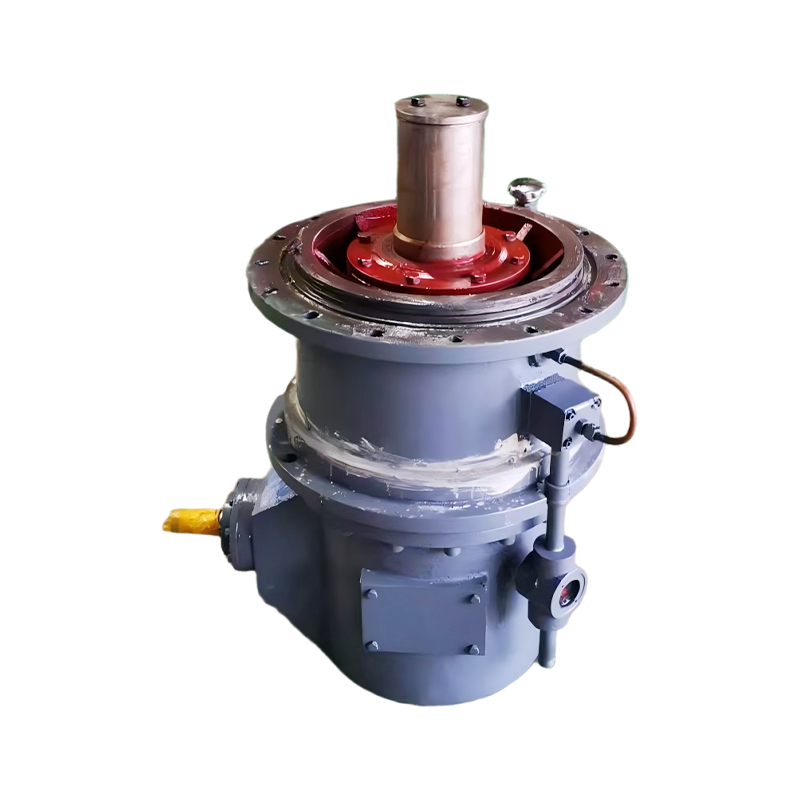
Что такое закаленный шестеренчатый редуктор экструдера?
Ан Редуктор из закаленной экструдером представляет собой редуктор для тяжелых условий эксплуатации с закаленными, шлифованными зубьями шестерни (обычно 58-62 HRC на боковой поверхности зуба), предназначенный для привода одношнековых и двухшнековых экструдеров в непрерывных условиях с высоким крутящим моментом. Закаленные поверхности зубьев — единственное отличие коробки передач, сохраняющей точность на протяжении десятилетий, от коробки передач, в которой в течение нескольких сезонов производства появляются люфты, шум и вибрация.
Экструзия не является случайным применением. Экструдер для пластмассы или резины работает круглосуточно, проталкивает вязкий расплав полимера через головку с почти постоянной скоростью шнека и может испытывать резкие скачки крутящего момента во время запуска, холодных прогонов и изменений исходного сырья. Редуктор является механическим сердцем приводной системы: он снижает скорость двигателя до 20–150 об/мин, типичных для экструзионных шнеков, многократно увеличивает крутящий момент и должен делать это с минимальным временем простоя. Вот почему понимание как работает промышленный редуктор и какой тип подходит для вашего привода имеет значение, прежде чем составить спецификацию.
В этом руководстве объясняется, что на практике меняется с закаленной передачей, чем она отличается от альтернативных вариантов мягкой и средней твердости, какие параметры выбора имеют наибольшее значение и как подобрать переходник к конкретному процессу экструзии.
Почему экструдерам требуются закаленные шестерни
Приводы экструдеров выходят из строя из-за поверхностной усталости раньше, чем из-за прочности, поэтому закаленные шестерни используются в промышленности по умолчанию для непрерывной экструзии.
Цикл загрузки наказывает. Круглосуточная работа означает, что зубья шестерни проходят через зацепление миллионы раз в год, и при каждом зацеплении контактное напряжение Герца на боковой поверхности зуба велико. Со временем это напряжение приводит к образованию микротрещин, которые перерастают в точечную коррозию. Мягкие или нормализованные шестерни с твердостью примерно 180-220 HB просто не обладают сопротивлением поверхностной усталости для этой работы. Их боковые поверхности изнашиваются, люфт увеличивается, шум увеличивается, а сигнал скорости шнека становится нестабильным, что напрямую проявляется в изменении размеров экструдированного продукта.
Тот же механизм изнашивает небольшие шестерни экструдеров на настольных машинах: латунная шестерня в легком экструдере может изнашиваться уже через несколько месяцев любительского использования. В промышленном экструдере физика идентична, только стоимость замены, время простоя и процент брака в тысячи раз выше. Закаленные шестерни, науглероженные до твердости 58-62 HRC и отшлифованные, противостоят точечному и адгезионному износу и сохраняют первоначальную точность редуктора на протяжении гораздо большей части его механического срока службы.
Добавьте термический стресс и загрязнение. Залы экструдера очень горячие, а полимерная пыль или разложившийся материал могут попасть в редуктор через уплотнения. Закаленные боковые поверхности гораздо лучше переносят незначительную смазку и мелкие загрязнения, чем более мягкие материалы, что является практической причиной, по которой переработчики продолжают использовать их.
Закаленные, среднетвердые и мягкие поверхности зубьев
При выборе привода экструдера твердость поверхности зубьев является наиболее решающим параметром: она определяет грузоподъемность, срок службы и экономичность возможного ремонта.
| Параметр | Мягкая поверхность зуба | Поверхность зуба средней твердости | Закаленная поверхность зуба |
|---|---|---|---|
| Типичная твердость поверхности | НВ 180-220 | НВ 300-360/HRC 35-45 | СПЧ 58-62 |
| Термическая обработка | Нормализация или закалка | Индукционная закалка/азотирование | Науглероживание плюс финишное шлифование |
| Относительный крутящий момент | 1,0 (базовый уровень) | 1,5-1,8 | 2,5-3,0 |
| Устойчивость к ударным нагрузкам | Низкий | Умеренный | Высокий |
| Питтинг и срок службы | Самый короткий | Средний | Самый длинный |
| Типичная эффективность | 96-97% | 97-98% | 97-98,5% |
| Лучше всего подходит для | Прерывистая, легкая работа экструдера | Циклические линии средней мощности | Непрерывная экструзия 24/7 |
Для экструдеров предпочтительны науглероженные и шлифованные шестерни, поскольку шлифовка исправляет искажения, возникающие при термообработке, поэтому профиль боковой поверхности и точность хода могут достигать класса качества DIN 5–6. Сочетание твердого корпуса и прочного сердечника с низким содержанием углерода обеспечивает устойчивость зубьев как к поверхностным повреждениям, так и к усталости при изгибе. Шестерни средней жесткости находятся между ними и могут выполнять более легкую циклическую работу, но они остаются маргинальными для круглосуточной экструзии полимера.
Критерии выбора переходника экструдера
Четыре параметра определяют, выдержит ли редуктор режим экструзии: крутящий момент и коэффициент эксплуатации, передаточное число и выходная скорость, тепловая мощность, а также способ крепления или упорное устройство.
Крутящий момент и коэффициент обслуживания
Подберите переходник экструдера с сервис-фактором не менее 1,5, а для двухшнековых линий или высоконаполненных компаундов 1,75-2,0. Крутящий момент при запуске, холодный полимер и периодические заедания винтов превышают установившуюся нагрузку. А Цилиндрический зубчатый редуктор с закаленной поверхностью зуба в данном случае является традиционным первым выбором: он сочетает высокий крутящий момент с компактной площадью основания и поглощает кратковременные перегрузки, типичные для запуска экструдера.
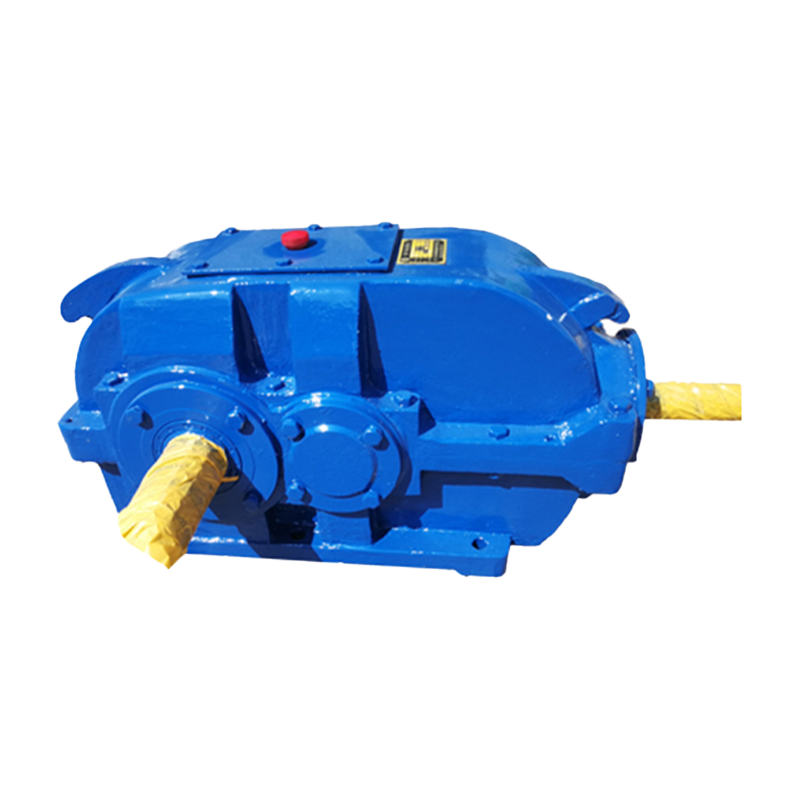 Производитель цилиндрических зубчатых редукторов с твердыми зубьями, завод Taixing Редуктор - китайский производитель и завод цилиндрических зубчатых редукторов с твердыми зубьями, имеющий многолетний опыт работы в промышленной сфере. Посмотреть продукт →
Соотношение и выходная скорость
Большинство шнеков экструдера работают со скоростью от 20 до 150 об/мин. Двухступенчатый винтовой редуктор с передаточными числами примерно от 10:1 до 25:1 подходит для большинства одновинтовых линий, тогда как для двухвинтовых компаундов могут потребоваться передаточные числа выше 25:1 при более высоких входных скоростях. Выберите передаточное число, обеспечивающее нормальную работу на скорости 60–80 % от номинальной выходной скорости редуктора, оставляя запас без превышения скорости поезда.
Тепловой рейтинг и непрерывная мощность
Редуктор может иметь достаточный механический крутящий момент, но перегреваться при круглосуточной работе, поэтому сравните номинальную тепловую мощность (а не только механическую) с фактической мощностью двигателя. Если температура масляного картера рискует превысить 85-90 градусов Цельсия, укажите принудительную смазку с охладителем или увеличьте размер рамы. Закаленные зубчатые колеса работают при более низкой температуре из-за меньшего трения, что напрямую снижает термическое напряжение.
Монтаж, расположение вала и усилие
Коаксиальные редукторы подходят для компактных схем расположения двигателя сверху, редукторы с параллельными валами имеют меньшую высоту и большие передаточные числа, а планетарные редукторы обеспечивают очень высокую плотность крутящего момента при коротких межосевых расстояниях. Проверяйте номинальную тягу всякий раз, когда осевую нагрузку шнека несет подшипник редуктора, а не отдельный упорный подшипник – скрытые затраты при многих модернизациях экструдеров. Также убедитесь, что полое отверстие, выходной фланец или размер опоры соответствуют цилиндру экструдера без неудобных переходников.
Четыре режима отказа предотвращают закаленные шестерни
Ямки, задиров, усталость при изгибе и абразивный износ являются причинами почти всех неисправностей редуктора экструдера, и закалка устраняет каждую из них.
- Питтинг (поверхностная усталость): повторяющееся контактное напряжение приводит к растрескиванию боковой поверхности. Закаленные боковые поверхности с твердостью 58-62 HRC противостоят точечной коррозии во много раз дольше, чем мягкие боковые поверхности при том же передаваемом крутящем моменте.
- Потертости (клейкий износ): разорванная масляная пленка сваривает и рвет микроскопические соединения на поверхностях зубов. Шлифованные, закаленные боковые поверхности с отделкой Ra 0,4-0,8 микрона гораздо более устойчивы к истиранию.
- Усталость зубов при изгибе: перегрузки и заедания искривляют корень зуба. Прочный сердечник под закаленным корпусом сохраняет прочность корня, а корпус поглощает поверхностные повреждения.
- Абразивный износ: пыль и разрушенный полимерный материал с боков. Закалка замедляет потерю абразива и сохраняет люфт, необходимый для качества экструзии.
Контроль люфта является прямым рычагом качества: изношенный редуктор создает пульсацию на шнеке, а пульсация становится разницей толщины стенок трубы, пленки и профиля. Вот почему переработчики используют закаленную, шлифованную передачу, даже если первоначальная закупочная цена выше.
Подбор редуктора для вашего процесса экструзии
Подходящее семейство редукторов следует этому процессу: одновинтовые линии предпочитают закаленные винтовые редукторы, высокоскоростные компаунды предпочитают планетарные редукторы, а гибкие установки предпочитают модульные редукторы.
| Процесс экструзии | Типичная скорость винта | Дежурный персонаж | Рекомендуемое семейство редукторов |
|---|---|---|---|
| Одношнековая пленка, лист и труба | 30-120 об/мин | Непрерывный, устойчивый крутящий момент | Закаленный винтовой/параллельный вал |
| Двухшнековая компаундация | 150-600 об/мин | Высокий power density, axial thrust | Планетарные редукторы |
| Экструзия резины и эластомера | 10-60 об/мин | Очень высокий крутящий момент, высокий нагрев | Закаленный цилиндрический корпус, большой сервисный коэффициент |
| Профиль и гранулирование с частыми остановками | 20-150 об/мин | Циклические старты и остановки | Модульный редуктор для тяжелых условий эксплуатации |
Для типичной одновинтовой линии серия закаленных цилиндрических деталей обеспечивает наилучший баланс крутящего момента, эффективности и стоимости при выборе размера с адекватным коэффициентом эксплуатации. Там, где пространство ограничено, а плотность мощности является приоритетом, планетарный редуктор обеспечивает более высокий крутящий момент на единицу объема благодаря нескольким ступеням планетарной передачи. Для заводов, которые часто переконфигурируют линии или меняют процессы, модульный редуктор для тяжелых условий эксплуатации обеспечивает взаимозаменяемые компоненты и более простое изменение соотношения в течение срока службы линии.
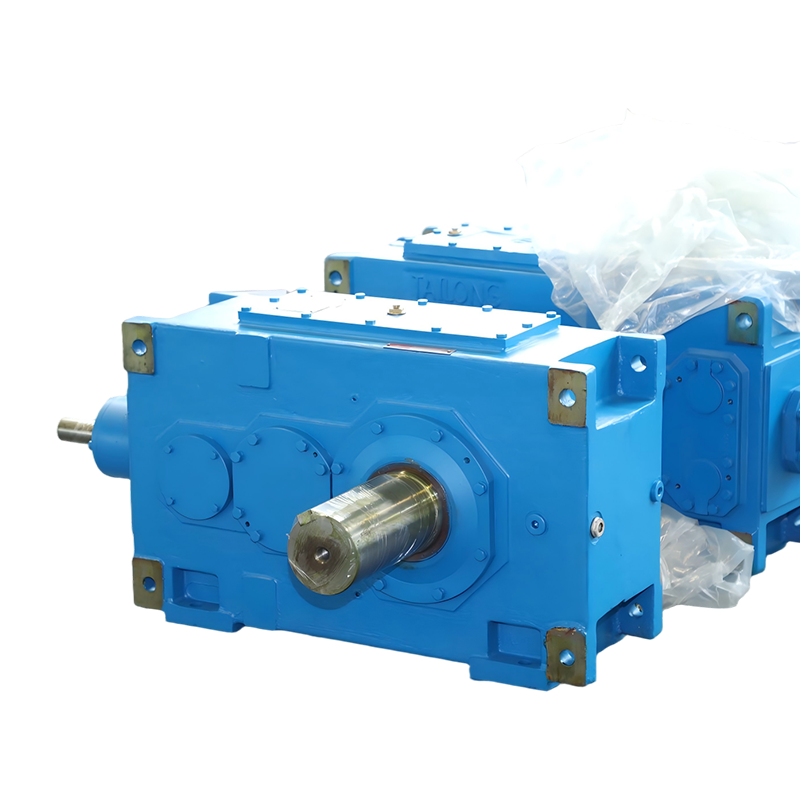 Производитель модульных редукторов для тяжелых условий эксплуатации, завод Taixing Редуктор — китайский производитель и завод модульных редукторов для тяжелых условий эксплуатации с многолетним опытом производства промышленных редукторов скорости. Целый... Посмотреть продукт →
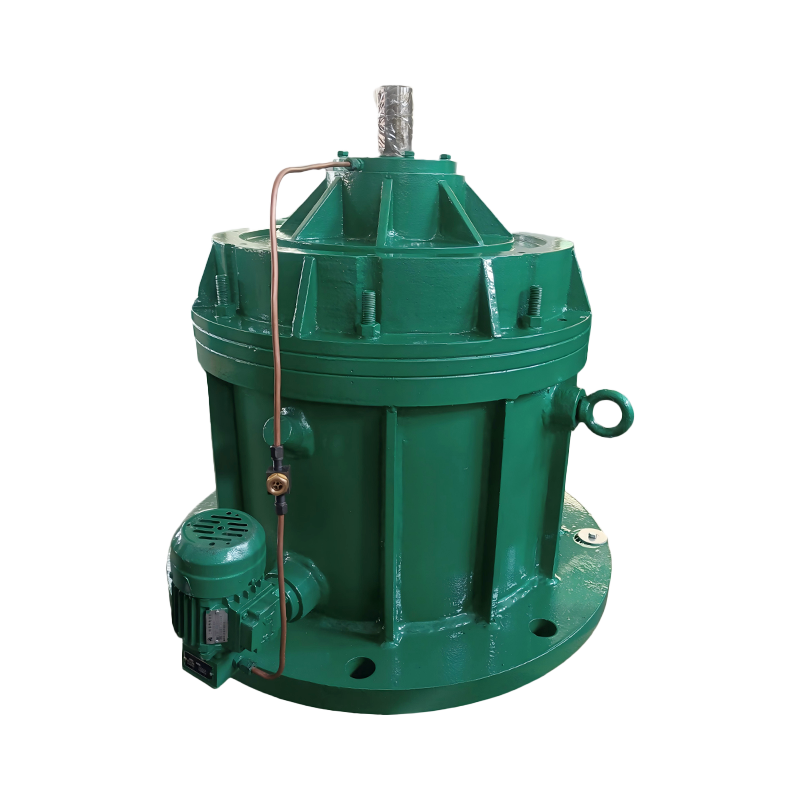 Планетарный редуктор Производитель, завод Taixing Редуктор — китайский производитель и завод планетарных редукторов с многолетним опытом производства промышленных редукторов. Оптовая... Посмотреть продукт →
Контрольный список для покупки редуктора с закаленной шестерней экструдера
Прежде чем делать заказ, проработайте эти семь пунктов; каждый из них привел к реальной замене или реконструкции экструзионных заводов.
- Рассчитайте требуемый выходной крутящий момент: мощность двигателя (кВт) x 9550, разделенная на скорость шнека (об/мин), умноженная на сервисный коэффициент не менее 1,5.
- Указать твердость поверхности зуба не менее 58 HRC, цементированного для непрерывной экструзии; индукционную закалку принимают только для легких циклических линий.
- Сравните номинальную тепловую мощность со средней продолжительной нагрузкой, а не только с паспортной табличкой двигателя.
- Проверьте доступные соотношения по диапазону скоростей шнека: 20–150 об/мин для большинства пластмасс и до 600 об/мин для компаундов.
- Подтвердите номинальную осевую нагрузку, когда осевая сила винта входит в корпус редуктора.
- Просмотрите режим смазки: разбрызгивание для небольших прерывистых линий, принудительная циркуляция с охлаждением в режиме 24/7 и высокие температуры окружающей среды.
- Запрашивайте измеренные данные о шуме, вибрации и точности зубчатых передач в классах DIN или ISO, а не только данные по каталогу.
Часто задаваемые вопросы: Шестеренчатые редукторы, закаленные экструдером
Что означает «закаленный» в закаленном редукторе?
Закалка относится к поверхности зубьев шестерни. Шестерня подвергается цементации или индукционной закалке, поэтому боковая поверхность достигает высокой твердости, а сердечник остается прочным. В промышленных переходниках для экструдеров стандартная спецификация закалена до твердости 58-62 HRC и отшлифована.
Как долго должен прослужить закаленный редуктор перед ремонтом?
При правильном выборе размера, смазке и охлаждении закаленный редуктор при экструзионной эксплуатации может проработать 50 000–100 000 часов, прежде чем потребуется замена шестерни – обычно 10–15 лет непрерывного производства – против всего лишь нескольких лет для мягкой зубчатой передачи при той же нагрузке.
Могу ли я использовать редуктор конвейерной мощности на экструдере?
Не обошлось и без перерасчета. Экструдеры требуют более высокого коэффициента эксплуатации, постоянного крутящего момента и реальной тепловой мощности. Редуктор конвейера может иметь такое же передаточное число, но не иметь теплового класса для круглосуточной экструзии, поэтому он перегреется или выйдет из строя задолго до истечения номинального срока службы.
Почему маленькие шестерни экструдера изнашиваются так быстро?
Потому что их часто изготавливают из мягкой латуни или спеченной стали, чтобы снизить стоимость, а износ в основном является проблемой твердости поверхности. Применяется та же причина, по которой в переходниках промышленных экструдеров используются закаленные боковые поверхности: твердость, а не необработанная прочность, контролирует износ скольжения и точечную коррозию.
Заключительная рекомендация
Ан extruder hardened gear reducer earns its premium through longer life, stable backlash, lower operating temperature and fewer unplanned stops. The practical buying rule is simple: size torque with a service factor of at least 1.5, insist on carburized-and-ground tooth flanks, and verify the thermal rating against your worst continuous case.
Прежде чем завершить разработку спецификации, ознакомьтесь с нашим планетарный редуктор technical guide если ваш процесс протекает с высокой входной скоростью или с малым межосевым расстоянием; В этом режиме планетарное расположение часто превосходит спиральное. После родов следуйте указания по монтажу и пуско-наладке редуктора большой мощности , поскольку точность монтажа и соосность во многом определяют срок службы.
Taixing Редуктор Co., Ltd. производит эти семейства редукторов с 1984 года, с собственным зубчатым шлифованием до 3 метров, зубофрезерным станком до 3,2 метра, 16 сериями, более 10 000 спецификаций и годовым объемом производства 200 000 единиц, включая нестандартные конфигурации привода экструдера. Именно такая глубина производства делает закаленный зубчатый редуктор одноразовой инвестицией, а не постоянными расходами.